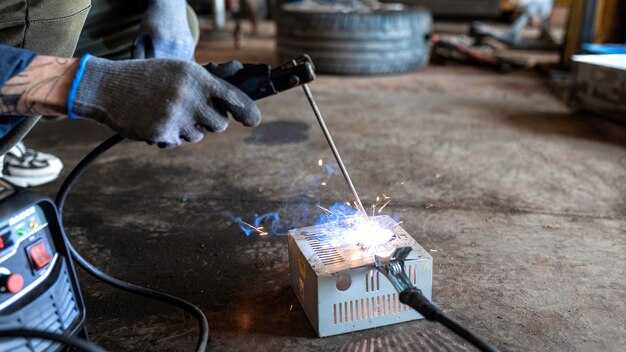
При выполнении монтажных работ с полуавтоматическим оборудованием ключевым фактором выступает тип металлического наполнителя. Для восстановления и соединения стальных элементов предпочтение отдают проволоке с составом, максимально соответствующим марке стали базовых деталей. Обычно применяют низкоуглеродистые сплавы с содержанием углерода не выше 0,12%, что обеспечивает хорошую пластичность и минимальный риск образования трещин в зоне термического воздействия.
Диаметр материала напрямую влияет на стабильность дуги и качество шва. Для тонколистовых панелей кузова оптимальными считаются изделия диаметром 0,8–1,0 мм. Более толстая проволока, например 1,2 мм, предназначена для работы с усиленными элементами или там, где требуется глубокое проплавление. Следует учитывать также тип защитного газа: смесь Ar+CO? в пропорции 80/20 обеспечивает оптимальное горение дуги и минимизирует разбрызгивание, что положительно сказывается на внешнем виде и прочности соединения.
При выборе состава металлургического наполнителя обращают внимание на наличие легирующих добавок. Например, проволока с примесями марганца и кремния улучшает вязкость шва и снижает вероятность хрупких дефектов. Для деталей с повышенными требованиями к коррозионной стойкости подходят специальные марки с невысоким содержанием кислорода и азота, что предотвращает образование пористости и раковин внутри шва.
Основные параметры проволоки для автосварочных работ
Диаметр материала оказывает прямое влияние на стабильность дуги и глубину проплавления. Для кузовных элементов чаще применяются диаметры 0,8 мм и 1,0 мм. Мелкий диаметр 0,6 мм допустим при работе с тонколистовым металлом, но требует высокого уровня мастерства и точной настройки аппарата.
Состав сплава определяет химическую совместимость с основным металлом и влияет на механические характеристики шва. Наиболее распространённый вариант – стальная проволока с содержанием углерода до 0,12%, обеспечивающая хорошее сцепление и минимальное количество брызг. Для деталей с повышенной коррозионной стойкостью применяются специальные марки с добавками хрома и никеля.
Обмазка или отсутствие покрытия регулирует процесс горения дуги и качество формирования соединения. Самозащитные марки содержат флюс, который исключает необходимость в дополнительном газе, однако их применение ограничено при работе с тонкими листами. Газозащитные варианты требуют подачи защитного газа (аргон, смесь Ar+CO?), что обеспечивает чистую сварку с минимальными дефектами.
Тип намотки влияет на удобство эксплуатации и предотвращение путаницы. Классическая бухта с ровным намоточным слоем облегчает подачу металла и снижает риск застревания в механизме подачи полуавтоматического аппарата.
Маркировка стандарта– ГОСТ или DIN – гарантирует соответствие технологическим требованиям и позволяет рассчитывать параметры сварочного тока и режим работы. Использование сертифицированных изделий обеспечивает стабильность результата и долговечность соединения.
Диаметр проволоки: как выбрать под толщину металла
При работе с металлом диаметр нити играет ключевую роль. Он влияет на силу шва, скорость прогрева и возможность справляться с различными типами соединений. Общие рекомендации таковы:
Для металлов толщиной до 1.5 мм подойдет Сечением 0.6-0.8 мм. Эти параметры обеспечивают оптимальное качество соединения и хорошую маневренность в труднодоступных местах.
Если работа предстоит с толщинами 2-3 мм, стоит рассмотреть диаметры 0.8-1.0 мм. Это даст возможность надёжно справиться с задачей, одновременно обеспечивая достаточную скорость выполнения.
Когда речь заходит о более толстой структуре, скажем от 4 мм и выше, следует обращаться к вариантам 1.0-1.2 мм и более. Здесь важно учитывать, что увеличение диаметра обеспечит лучшее проникновение металла, что критично для прочности соединения.
Также стоит отметить, что проволока с небольшим диаметром более чувствительна к регулировке напряжения и скорости подачи. Подбор параметров в этом случае важен для получения качественного результата. При недостаточном прогреве могут возникнуть недостатки, такие как пористость или трещины в шве.
Соотношение толщины материала и диаметра проволоки напрямую влияет на качество итогового шва. Идентификация этих параметров и их правильное соотношение позволит добиться оптимального результата и долговечности соединения.
Материал проволоки: виды и их свойства
Наиболее распространённые разновидности – стальная низкоуглеродистая, нержавеющая и алюминиевая проволока. Низкоуглеродистая (толщина 0,8–1,2 мм) применяется при работе с обычными сталями, обеспечивает хорошее плавление и минимальное разбрызгивание. Механическая прочность полученного шва колеблется в пределах 350–450 МПа.
Нержавеющая проволока из аустенитных марок (например, 304L или 309L) обладает высокой коррозионной стойкостью. Толщина обычно 0,8–1,0 мм. Используется при ремонте деталей с повышенными требованиями к долговечности и внешнему виду. Важна совместимость с основным металлом – для кузовных элементов рекомендуется подбирать проволоку с аналогичным химическим составом.
Алюминиевая проволока применяется для сплавов на основе Al-Mg и Al-Si. Толщина варьируется от 0,8 до 1,6 мм. Отличается низкой плотностью и высокой теплопроводностью, что требует точного подбора параметров подачи и напряжения. При использовании важно контролировать защитный газ – обычно смесь аргона с небольшим добавлением гелия или кислорода.
Существуют также специальные легированные марки с добавлением кремния, марганца или никеля, повышающие устойчивость шва к термическим и механическим нагрузкам. Такие составы рекомендованы при работе с высокопрочными и коррозионно-стойкими сталями.
Выбор материала зависит от типа металла основного изделия и условий эксплуатации. Стандартная низкоуглеродистая проволока подходит для большинства кузовных работ, тогда как нержавеющая или алюминиевая необходимы при работе с соответствующими сплавами, чтобы избежать возникновения трещин и коррозии.
Качество поверхности проволоки: на что обращать внимание при покупке
При выборе сварочной нити важно учитывать качество её поверхности. Неровности, загрязнения или окислы могут негативно сказаться на процессе соединения. Обратите внимание на однородность покрытия: оно должно быть гладким и без видимых дефектов.
Проволока с качественным покрытием обеспечивает стабильный процесс сварки и минимизирует риск образования брызг. Проверьте наличие защитного слоя, который предотвращает коррозию и улучшает адгезию к металлу. Наличие таких слоев, как медь или специальные полимерные покрытия, может значительно повысить эффективность соединения.
Также стоит обратить внимание на маркировку. Производители часто указывают на упаковке информацию о составе и предназначении. Это поможет определить, подходит ли материал для конкретных условий эксплуатации. Не забывайте о сроке годности: старые запасы могут иметь ухудшенные характеристики.
При покупке рекомендуется проводить визуальный осмотр. Проволока не должна иметь трещин, вмятин или других повреждений. Если есть возможность, протестируйте образцы на небольших участках, чтобы оценить качество соединения и поведение в процессе работы.
Допуски и маркировки проволоки: что означают и как читать
Маркировка содержит ключевые параметры, позволяющие определить химический состав, диаметр и назначение изделия. Например, обозначение ‘Св-08Г2С’ указывает на сварочную проволоку с содержанием углерода около 0,08%, с добавлением марганца и кремния, а также с легированием марганцем и кремнием для повышения прочности и пластичности шва.
Обозначение диаметров записывается числом в миллиметрах, например, 0,8 или 1,0, что важно учитывать для совместимости с полуавтоматическим оборудованием и толщиной свариваемых деталей. Отклонения диаметра регламентируются ГОСТами, например, ГОСТ Р 50577-93 допускает отклонения ±0,02 мм для проволоки диаметром 0,8 мм.
Допуски по механическим свойствам, включая предел текучести и временное сопротивление разрыву, также указываются в технической документации. Для сталей марки Св-08Г2С эти значения обычно составляют не менее 320 МПа по пределу текучести и 450 МПа по прочности на растяжение.
Цифровые и буквенные обозначения отражают особенности состава и предназначение, например, ‘Э’ – электродная проволока, ‘Н’ – с повышенной коррозионной стойкостью. Для кузовных работ оптимальны маркировки с легированием, обеспечивающим хорошее сцепление и минимальную деформацию шва.
Важно сверять маркировку с требованиями конкретной технологии и совместимостью с применяемым газом защитной среды. Популярные варианты включают проволоку с содержанием марганца и кремния, работающую с углекислотой или смесью СО2 и аргона, что влияет на качество и внешний вид соединения.
Практические рекомендации по подбору проволоки для кузовных работ
При выполнении кузовных работ важно учитывать тип материала, с которым предстоит работать. Для стальных деталей подойдут проволоки с содержанием углерода до 0,12%. Это обеспечит хорошую прочность и свариваемость.
Для алюминиевых элементов рекомендуется использовать проволоку с добавлением магния, что улучшает механические свойства соединений. Также стоит обратить внимание на диаметр: для тонких листов лучше использовать проволоку диаметром 0,8-1,0 мм, а для более толстых – 1,2-1,6 мм.
Состав покрытия проволоки также играет значительную роль. Проволоки с флюсовым покрытием обеспечивают более чистый шов и минимизируют образование брызг. Важно выбирать проволоку, соответствующую типу газа, используемого в процессе. Например, для аргонно-дуговой сварки подойдут проволоки с алюминиевым покрытием.
Не забывайте о скорости подачи. Для достижения качественного результата необходимо правильно настроить параметры подачи проволоки в зависимости от ее диаметра и типа материала. Рекомендуется проводить тестовые сварки, чтобы определить оптимальные настройки.
| Тип материала | Состав проволоки | Диаметр (мм) | Покрытие |
|---|---|---|---|
| Сталь | Углерод до 0,12% | 0,8-1,6 | Флюсовое |
| Алюминий | С добавлением магния | 0,8-1,2 | Алюминиевое |
При выборе проволоки также учитывайте условия эксплуатации. Для работы в агрессивной среде подойдут нержавеющие варианты, которые обеспечат долговечность соединений. Важно помнить, что качество проволоки напрямую влияет на прочность и долговечность шва.
Выбор проволоки для ремонта и восстановления кузова
При выборе материала, который подходит для соединения металлических частей кузова, стоит обратить внимание на несколько ключевых параметров. Оптимальный диаметр может варьироваться от 0.6 до 1.2 мм, в зависимости от толщины обрабатываемых деталей. Обычно более тонкие изделия подходят для тонкостенных элементов, а более толстые – для более прочных соединений.
Состав является важным аспектом. Стальной сплав с содержанием углерода в пределах 0.6% обеспечивает необходимую прочность и хорошую свариваемость. Нержавеющая сталь обладает устойчивостью к коррозии, что актуально для деталей, подвергающихся воздействию внешней среды.
Тип покрытия влияет на выполнение работы и качество соединения. Использование флюсового покрытия помогает улучшить слияние металлов и снижает вероятность появления пор. При нахождении в условиях интенсивного использования высококачественные решения с низким уровнем флюса становятся более предпочтительными.
Также важно учитывать параметры защиты. Применение газовой защиты может значительно улучшить результаты. Аргон или смесь аргона с углекислым газом обеспечит чистоту шва и исключит образование шлака.
Цвет и обозначение проволоки зачастую указывают на ее характеристики. Каждый производитель использует свои маркеры, поэтому чтение документации и понимание символов не будет лишним. Внимание к этой детале поможет избежать неприятностей и недочетов при выполнении работ.
Подводя итог, можно сказать, что правильный выбор материала напрямую влияет на долгосрочность соединений и качество восстановления. Проведя анализ всех указанных деталей, легко встретить оптимальное решение для выполнения задуманного.
Рекомендации по совместимости проволоки с типом электрода и газом
При выборе материала для сварочных работ важно учитывать, что совместимость проволоки с электродами и защитными газами напрямую влияет на качество соединений. Для работы с углекислым газом (CO2) рекомендуется использовать проволоку с маркировкой ER70S-6. Этот тип обеспечивает отличную проникающую способность и минимизирует образование шлака.
Если применяется смесь газов, например, аргон с углекислым газом, стоит обратить внимание на проволоку ER70S-3. Она обеспечивает более чистый шов и снижает вероятность пористости. Важно помнить, что для алюминиевых сплавов лучше использовать проволоку с маркировкой ER4047, которая обеспечивает хорошую адгезию и прочность соединений.
При использовании рутиловых электродов, таких как E6013, совместимость с проволокой ER70S-6 также будет оптимальной. Это сочетание позволяет добиться стабильной дуги и хорошего качества шва. Для основного электрода E7018 лучше подбирать проволоку с аналогичными характеристиками, чтобы избежать проблем с механическими свойствами шва.
Не забывайте о толщине проволоки: для тонких материалов подойдет проволока диаметром 0.8-1.0 мм, а для более толстых – 1.2-1.6 мм. Это обеспечит необходимую теплоту и скорость подачи, что критично для достижения качественного результата.
Советы по хранению и подготовке проволоки перед началом работы
Хранение материала в сухом и защищенном от ветра месте предотвращает коррозию. Используйте контейнеры, которые препятствуют попаданию влаги и загрязнений.
Избегание контактирования с химическими веществами, такими как масла и растворители, сохраняет качество. Убедитесь, что выбранное место не подвергается перепадам температур, что поможет избежать конденсации.
Перед началом сварочных работ важно проверить целостность катушки. Убедитесь, что нет изгибов или неправильных мест, которые могут вызвать проблемы во время процесса.
Проверьте настройки аппарата. Это включает в себя сопло и систему подачи. Регулирование этих элементов под нужды конкретной работы обеспечит лучшее соединение.
| Совет | Описание |
|---|---|
| Сухое хранение | Держите в сухом месте для предотвращения коррозии. |
| Проверка целостности | Убедитесь, что нет повреждений на катушках. |
| Настройки оборудования | Отрегулируйте сопло и подачу под конкретную задачу. |
| Чистота | Удалите пыль и грязь с поверхности, чтобы избежать дефектов в соединениях. |
Обратите внимание на длину и количество проволоки на катушке. Не забывайте о том, что излишняя длина может запутаться или создает трудности при работе.
При неправильном формировании начальной партии возможно возникновение трудностей. Используйте небольшой кусок, чтобы убедиться в корректной настройке перед основной работой.
Обзор популярных брендов и их особенности для автосварки
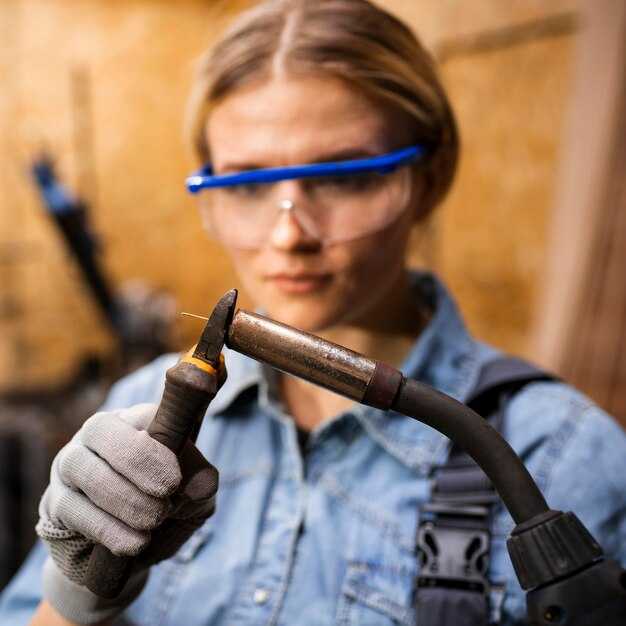
ESAB занимает лидирующие позиции на рынке. Продукция этой компании отличается надежностью и высокой производительностью. Для автосварки они предлагают проволоку с отличными сварочными характеристиками, которая обеспечивает минимальные деформации и качественное соединение.
LINCOLN ELECTRIC известен своими инновациями. Проволока этой марки подходит как для новичков, так и для опытных мастеров. Особенностью продукции является широкий ассортимент, включая универсальные и специализированные подходы для различных задач.
Hobart предлагает доступные решения для домашних мастеров. Их проволока легка в использовании и позволяет достигать хороших результатов без особых сложностей. Усиленная защита от коррозии делает изделия этой марки долговечными.
Oerlikon подходит для профессионалов, работающих с высокими нагрузками. В ассортименте компании можно найти специальные виды проволоки, которые обеспечивают отличное качество сварного шва и подходят для работы в тяжелых условиях.
Fronius славится своей технологичностью. Проволока этого бренда обеспечивает стабильный процесс сварки и высокую точность. Их инновационные разработки делают изделия более эффективными в использовании.
При выборе подходящей марки важно учитывать специфику работы и тип материала, которые будут использоваться. Каждое из представленных решений имеет свои преимущества, что позволяет мастерам находить оптимальные варианты в зависимости от конкретных задач.
Ошибки при выборе проволоки и как их избегать
Неправильный выбор материала может привести к проблемам в процессе соединения. Основные ошибки включают:
- Игнорирование типа металла: Необходимо учитывать, с каким сплавом будет проводиться работа. Например, для углеродной стали подойдут проволоки ER70S-6, а для нержавеющей стали – ER308L.
- Неправильный диаметр: Слишком тонкая или толстая проволока может вызвать трудности в процессе. Рекомендуется использовать диаметр, соответствующий толщине соединяемых деталей.
- Выбор неподходящего покрытия: Проволока с неправильным покрытием может привести к образованию шлака и ухудшению качества шва. Важно подбирать покрытие в зависимости от условий работы.
- Недостаток информации о производителе: Не все бренды одинаково надежны. Рекомендуется изучить отзывы и репутацию производителя перед покупкой.
- Пренебрежение условиями хранения: Неправильное хранение может привести к коррозии и ухудшению качества. Проволоку следует хранить в сухом месте, защищенном от влаги.
Избежать этих ошибок поможет тщательное изучение характеристик и рекомендаций, а также консультации с опытными специалистами. Правильный выбор обеспечит надежность и долговечность соединений.
—
При выборе материала для сварочных работ важно учитывать несколько ключевых аспектов. Основные характеристики, на которые стоит обратить внимание, включают диаметр, тип покрытия и состав сплава.
Диаметр проволоки влияет на качество шва и скорость работы. Для тонких металлов подойдет проволока диаметром 0.6-0.8 мм, в то время как для более толстых деталей лучше использовать 1.0-1.2 мм. Это обеспечит оптимальное проникновение и минимизирует риск перегрева.
Тип покрытия также играет значительную роль. Проволока с флюсовым покрытием обеспечивает защиту от окисления и улучшает качество шва. Важно выбирать покрытие, соответствующее материалу, с которым работаете. Например, для углеродной стали подойдут проволоки с покрытием из флюса, содержащего марганец и кремний.
Состав сплава определяет прочность и коррозионную стойкость шва. Для работы с нержавеющей сталью рекомендуется использовать проволоку с высоким содержанием никеля и хрома. Это обеспечит долговечность соединений и защитит от коррозии.
Рекомендуется также учитывать режимы сварки. Для полуавтоматов оптимальны проволоки, которые хорошо работают в режиме MIG/MAG. Это обеспечит стабильную дугу и качественное соединение.
- Проволока для углеродной стали: диаметр 0.8-1.0 мм, покрытие с флюсом.
- Проволока для нержавеющей стали: содержание никеля и хрома, диаметр 0.8-1.2 мм.
- Проволока для алюминия: специальное покрытие, диаметр 1.0-1.2 мм.
Не забывайте о совместимости с вашим оборудованием. Перед началом работ стоит протестировать выбранный материал на небольшом участке, чтобы убедиться в его качестве и соответствии требованиям.
Sponsor
При выборе материалов для сварочных работ важно учитывать несколько ключевых аспектов. В первую очередь, обратите внимание на тип используемого оборудования. Полуавтоматические сварочные аппараты требуют определенных характеристик проволоки, таких как диаметр и состав.
Существует несколько видов проволоки, подходящих для различных задач:
- Мягкая проволока — идеальна для сварки углеродной стали. Обеспечивает хорошую проникаемость и минимальные деформации.
- Нержавеющая проволока — используется для соединения нержавеющих материалов. Обладает высокой коррозионной стойкостью.
- Проволока с флюсом — подходит для работы в условиях, где невозможно использовать защитный газ. Обеспечивает защиту шва от окисления.
Важно учитывать и диаметр проволоки. Для тонких листов лучше использовать проволоку диаметром 0.6-0.8 мм, а для более толстых — 1.0-1.2 мм. Это позволит достичь оптимального качества шва.
Не забывайте о производителе. Известные бренды часто предлагают более качественные материалы, что может существенно повлиять на конечный результат. Рекомендуется ознакомиться с отзывами и рекомендациями специалистов.
Также стоит обратить внимание на условия хранения проволоки. Влажность и загрязнения могут негативно сказаться на ее свойствах. Храните материалы в сухом и чистом месте.
Следуя этим рекомендациям, можно значительно повысить качество сварочных работ и продлить срок службы соединений.


