Модификация головки блока цилиндров 8-клапанного мотора может значительно повысить его производительность. В этом процессе важно учитывать несколько ключевых аспектов, которые помогут добиться желаемых результатов. Начнем с анализа конструкции и выявления узких мест, которые могут ограничивать мощность и эффективность работы двигателя.
Первым шагом в улучшении характеристик является тщательная обработка каналов впуска и выпуска. Устранение неровностей и увеличение диаметра каналов позволит улучшить поток воздуха, что непосредственно скажется на динамике работы мотора. Рекомендуется использовать специальные инструменты для достижения максимальной точности и качества обработки.
Следующий этап – это оптимизация формы камеры сгорания. Изменение геометрии может привести к более полному сгоранию топливной смеси, что повысит мощность и снизит расход топлива. Важно учитывать, что любые изменения должны быть обоснованы расчетами и тестами, чтобы избежать негативных последствий.
Не менее значимым является выбор подходящих комплектующих, таких как клапаны и пружины. Использование более легких и прочных материалов позволит снизить инерцию и повысить надежность работы системы. Также стоит обратить внимание на регулировку зазоров, что обеспечит стабильную работу двигателя на высоких оборотах.
Подготовительные работы и диагностика состояния ГБЦ
Перед началом любых манипуляций с головкой блока цилиндров необходимо провести тщательную подготовку и диагностику. Это позволит избежать ошибок и обеспечить качественный результат.
Первым шагом является снятие головки блока. Для этого:
- Отключите аккумулятор.
- Слейте охлаждающую жидкость.
- Снимите впускной и выпускной коллекторы.
- Отсоедините все необходимые датчики и провода.
- Открутите болты крепления головки, следуя порядку, указанному в сервисной документации.
После снятия головки следует провести визуальный осмотр:
- Проверьте наличие трещин и повреждений на поверхности.
- Оцените состояние прокладки: если она имеет следы перегрева или деформации, замените её.
- Обратите внимание на состояние клапанов и направляющих: износ или заклинивание могут указывать на необходимость замены.
Для более детальной диагностики рекомендуется использовать следующие методы:
- Проверка плоскостности: используйте штангенциркуль или линейку для измерения отклонений. Допустимые значения не должны превышать 0.05 мм.
- Тест на герметичность: проведите проверку с помощью сжатого воздуха. Это поможет выявить утечки в клапанах и седлах.
- Измерение жесткости: проверьте пружины клапанов на соответствие стандартам. Износ пружин может привести к неправильной работе двигателя.
После завершения диагностики составьте список необходимых работ и запчастей. Это поможет организовать процесс и избежать лишних затрат. Убедитесь, что все инструменты и материалы готовы к использованию перед началом сборки.
Разбор двигателя и снятие головки блока
Для демонтажа головки цилиндров необходимо полностью слить охлаждающую жидкость и моторное масло. Открутите аккумулятор, снимите воздушный фильтр и отсоедините патрубки системы охлаждения, чтобы получить свободный доступ к агрегату.
Освободите проводку от головки, отключив все электрические разъемы, включая датчики температуры и положения распредвала. Затем открутите крепления выпускного коллектора и снимите его вместе с термостатом.
Перед откручиванием болтов головки рекомендуется маркировать крышку и блок, чтобы избежать ошибок при сборке. Болты откручивайте строго по диагонали, постепенно ослабляя натяжение, чтобы не деформировать поверхность.
После снятия крышки тщательно очистите прилегающие поверхности от остатков прокладки и нагара. Проверьте состояние каналов охлаждения и маслоподачи, удалите загрязнения при необходимости.
При разборке обратите внимание на состояние клапанов и седел, а также на наличие трещин и задиров на поверхности блока. При малейших дефектах рекомендуется провести шлифовку и проверку геометрии.
Проверка плоскости посадки и состояние прокладки
Для обеспечения надежной работы двигателя необходимо тщательно проверить плоскость посадки головки блока цилиндров. Неровности могут привести к утечкам и снижению компрессии. Используйте прямую линейку и щупы для определения отклонений. Максимально допустимое значение неровностей не должно превышать 0,05 мм.
При проверке состояния прокладки обратите внимание на наличие трещин, износа или следов перегрева. Прокладка должна быть ровной, без повреждений. Если обнаружены дефекты, замените ее на новую, так как это критически важно для герметичности.
Рекомендуется использовать прокладки, изготовленные из качественных материалов, таких как многослойная сталь или композитные материалы, которые обеспечивают лучшую герметизацию и долговечность.
Перед установкой головки блока цилиндров убедитесь, что все поверхности очищены от старого герметика и загрязнений. Это предотвратит возможные проблемы с герметичностью в будущем.
При монтаже головки следуйте рекомендациям по моменту затяжки болтов, чтобы избежать деформации и обеспечить равномерное распределение давления. Используйте динамометрический ключ для точной настройки.
Осмотр клапанов и седел на наличие износа и повреждений
В процессе проверки механизма важна тщательная диагностика элементов системы. Качественный осмотр клапанов и их седел позволяет выявить потенциальные проблемы, которые могут повлиять на работу мотора.
При визуальном осмотре обратите внимание на следующие факторы:
- Целостность поверхности: Проверьте наличие трещин, сколов или чрезмерного износа. Размер и глубина повреждений могут указывать на необходимость замены или доработки.
- Цветовая гамма: Изменения цвета метала могут сигнализировать о перегреве. Это может быть признаком некорректной работы системы охлаждения или плохого качества топлива.
- Плоскостность: Используйте линейку для проверки плоскости седел. Неправильная форма может привести к утечкам и потере компрессии.
На следующем этапе обратите внимание на состояние уплотнений:
- Уплотнительные кольца: Проверка на наличие повреждений и износа позволит избежать масляных утечек. Важно помнить, что замена уплотнений должна проводиться при любом подозрении на их неисправность.
- Общая чистота: Убедитесь, что на клапанах и седлах нет нагаров или других отложений. Для очистки используйте специальные растворы или механические средства, предназначенные для этих целей.
Для более глубокого анализа целесообразно применять следующие методы:
- Проверка на герметичность: Используйте насос для проверки, не пропускают ли клапаны воздух. Это можно сделать, заполнив цилиндр газом и наблюдая за изменениями давления.
- Радиальная и осевая игра: Проверьте игру клапанов с помощью динамометра или компаратора. Излишняя игра может свидетельствовать о необходимости замены оси или направляющих.
Обратите внимание на детали: состояние клапанов и их седел является ключом к стабильной работе мотора. Ранняя диагностика поможет сохранить ресурсы и избежать серьезных поломок в будущем.
Диагностика трещин и деформаций ГБЦ с помощью гидроиспытания
Гидроиспытание – один из наиболее эффективных методов для определения состояния головки блока цилиндров. Процесс включает в себя подачу жидкости под давлением, что позволяет выявить микротрещины и деформации, не всегда заметные визуально.
Первым шагом является подготовка узла. Необходимо снять головку с двигателя и тщательно очистить от загрязнений. Это обеспечит надежное соединение с оборудованием для испытаний.
Следующий этап – установка специальной резинки или прокладки, которая предотвращает утечки жидкости. Приготовьте смесь воды и антифриза, так как такие жидкости лучше сохраняют рабочую температуру и предотвращают коррозию.
После подключения головки к испытательному стенду, задайте необходимое давление. Рекомендуемое значение составляет около 1,5 – 2 атмосфер. Постепенное увеличение давления помогает избежать резких нагрузок на конструкцию.
В процессе контроля нужно внимательно следить за возможными утечками. Если при увеличении давления появятся пузырьки или мокрые участки, это может указывать на наличие трещин. Запишите результаты для дальнейшего анализа.
Если проверки показали наличие деформаций, стоит замерить их толщину с помощью штангенциркуля. Измерения помогут понять, требуется ли обработка поверхности для восстановления геометрии детали.
Корректировка выявленных дефектов может включать шлифовку или сварку. После выполнения необходимых работ, целесообразно повторно провести гидроиспытание для подтверждения качества восстановительных процессов.
Этот подход обеспечивает надежность и долговечность головки, что в свою очередь положительно скажется на общем состоянии мотора. Поддержка исправного состояния двигательной системы – залог её долгого срока службы.
Обследование поршней и цилиндров на предмет износа
При разборке двигателя необходимо тщательно осмотреть элементы цилиндров и поршней для оценки их состояния. Основные признаки износа включают: потертости, царапины, трещины и изменение геометрии. Состояние данных компонентов напрямую влияет на характеристики работы мотора.
Для диагностики следует использовать следующие методы:
| Метод | Описание |
|---|---|
| Визуальный осмотр | Оценка поверхности поршней и стенок цилиндров с использованием мощного рабочего света. Обращайте внимание на следы коррозии и механические повреждения. |
| Замер диаметра цилиндра | С помощью микрометра измерьте внутренний диаметр цилиндров на разных уровнях. Это поможет выявить овальность и неравномерность износа. |
| Проверка поршневых колец | Изучите состояние колец, их зазоры и плотность прилегания к стенкам. Изношенные кольца могут стать причиной потери компрессии. |
| Использование щупа | Вставьте измерительный щуп между стенками цилиндра и поршнем, чтобы проверить наличие зазоров. Большие значения указывают на значительное снижение эффективности. |
После проверки поршней и цилиндров образцы следует очистить от нагара и других отложений. Убедитесь, что все загрязнения удалены, поскольку они могут скрывать критические повреждения.
В случае выявления значительных повреждений целесообразно рассмотреть варианты замены комплектующих или обратиться в специализированный сервис для восстановления их работоспособности. Бережный подход на данном этапе обеспечивает надежную и долговечную эксплуатацию двигателя в дальнейшем.
Практические методы доработки и оптимизации ГБЦ
Для повышения мощности и улучшения отдачи мотора можно применить ряд подходов к дальнейшей обработке.headgasket. Внимание к мелочам и тщательная проработка деталей играют определяющую роль в конечном результате.
Первое, на что стоит обратить внимание, это шлифовка поверхности. Устранение неровностей на головке блока создает более эффективный контакт с прокладкой, обеспечивая лучшую герметичность. Шлифовка увеличивает также площадь соприкосновения, что способствует улучшению теплоотведения и снижению риска перегрева.
Следующая рекомендация – набор большего диаметра впускных и выпускных каналов. Увеличение их сечения позволяет улучшить выход смесеобразования и отвод отработанных газов. Этот метод требует аккуратного подхода, чтобы не нарушить конструктивные особенности.
Обработка стыков между каналами и камерами сгорания также является важным этапом. Рекомендуется проводить плавное соединение, чтобы избежать резких углов, которые могут препятствовать свободному движению воздушно-горючей смеси.
В дополнение к этому, хорошим решением станет применение легкосплавных замков для конусов камер сгорания. Они способствуют более равномерному распределению тепла и улучшенной сгоранию топливовоздействия.
Не стоит забывать о возможном улучшении впускного коллектора. Наличие гладкой поверхности внутри коллектора уменьшает трение, а также увеличивает скорость потока. Для этого можно использовать специальные смолы или композиты для обработки внутренних стенок.
Использование качественных пружин клапанов также имеет значение. Пружины с повышенной жесткостью обеспечивают более плотное закрытие, что способствует увеличению давления в камере сгорания.
Окончательный этап – корректировка углов зажигания и настроек всей системы. Использование программного обеспечения для чип-тюнинга позволяет точно настроить параметры работы двигателя, что в свою очередь придаст необходимую агрессивность и отзывчивость.
Каждый шаг требует внимательности и тщательной проверки полученных результатов. Опыт и качество работы способны значительно повысить отдачу и срок службы агрегата.
Тонировка и шлифовка поверхности для повышения герметичности
После основной шлифовки стоит проверить плоскость с помощью измерительных инструментов, например, линейки или штангенциркуля. Любые неровности можно устранить, повторяя обработку. Убедитесь, что вся поверхность достаточно ровная, чтобы исключить возможность утечки.
Тонировка подразумевает нанесение специального герметизирующего состава на подготовленную поверхность. Состав должен быть устойчивым к высоким температурам и давлению. Рекомендуется использовать герметики на основе силикона или полиуретановые, так как они обеспечивают необходимую эластичность и прочность.
При нанесении герметика стоит учитывать толщину слоя, так как излишки могут привести к ухудшению герметичности. Наносить состав лучше тонким и равномерным слоем, избегая пузырьков воздуха. Затем стоит дать герметику время для полного отвердевания, следуя рекомендациям производителя.
По завершении всех этапов рекомендуется проверить систему на наличие утечек, используя специальные приспособления или наблюдая за работой движка. Это поможет убедиться, что все процедуры выполнены корректно и герметичность обеспечена на должном уровне.
Модернизация клапанных седел и установка новых элементов
Оптимизация работы седел клапанов проводится путем их расточки и последующей запрессовки новых колец из износостойких материалов, таких как хромомолибденовая сталь или бронза с твердосплавным напылением. Это улучшает герметичность и снижает износ при высоких нагрузках.
Последовательность действий включает:
- Удаление старых колец с помощью специальных съемников.
- Точная расточка посадочных мест с применением калиброванных расточных головок с контролем диаметра через микрометр.
- Обработка фасок под углом 45° для обеспечения плотного контакта с новыми кольцами.
- Запрессовка новых седел с использованием гидравлического пресса, избегая перекосов.
- Контроль установочной высоты седла для сохранения правильного зазора клапана.
Рекомендуется использовать детали с покрытием нитридом титана для повышения износоустойчивости и температурной стабильности. Новые клапанные направляющие из бронзы с антифрикционным покрытием увеличивают ресурс и уменьшают тепловое расширение.
Обязательна проверка зазоров после сборки с применением щупов. Оптимальные параметры зазора между клапаном и седлом должны находиться в пределах 0,15–0,25 мм для обеспечения надежного уплотнения и минимизации теплопотерь.
Для улучшения теплового отвода можно использовать медные прокладки под седла, которые способствуют равномерному распределению тепла и предотвращают прогорание элементов.
- Использовать только оригинальные или сертифицированные аналоги клапанных колец и направляющих.
- Проводить балансировку клапанов для снижения вибраций и повышения стабильности работы.
- Обеспечить тщательную очистку всех поверхностей перед монтажом.
- Выполнять контрольные испытания на герметичность после сборки, применяя специальные стенды или метод опрессовки.
Точная подгонка и использование качественных материалов значительно увеличивают срок службы клапанной группы и улучшают эффективность работы двигателя.
Углубление каналов и увеличение пропускной способности для улучшения турбонаддува
Углубление каналов в головке блока цилиндров позволяет значительно повысить эффективность работы двигателя с турбонаддувом. Это достигается за счет улучшения аэродинамических характеристик и увеличения объема, что способствует лучшему заполнению цилиндров воздухом.
Первым шагом в этом процессе является анализ существующих каналов. Необходимо оценить их форму и размеры. Рекомендуется использовать специальные инструменты, такие как шлифовальные насадки и фрезы, для создания более гладкой поверхности и увеличения диаметра каналов. Это позволит уменьшить сопротивление потоку воздуха.
При углублении каналов важно учитывать следующие параметры:
| Параметр | Рекомендация |
|---|---|
| Диаметр каналов | Увеличить на 2-3 мм для оптимизации потока |
| Форма каналов | Сделать более округлой для снижения турбулентности |
| Глубина углубления | Не превышать 5-7 мм, чтобы избежать потери прочности |
После механической обработки каналов следует провести полировку. Это поможет устранить микротрещины и шероховатости, что также положительно скажется на пропускной способности. Полировка может быть выполнена с помощью специальных паст и насадок.
Не менее важным аспектом является настройка системы впуска и выпуска. Увеличение пропускной способности каналов должно сопровождаться соответствующими изменениями в системе впуска, чтобы обеспечить оптимальное соотношение воздуха и топлива. Рекомендуется установить более производительные фильтры и коллекторы.
Улучшение конструкции прокладки и герметизации
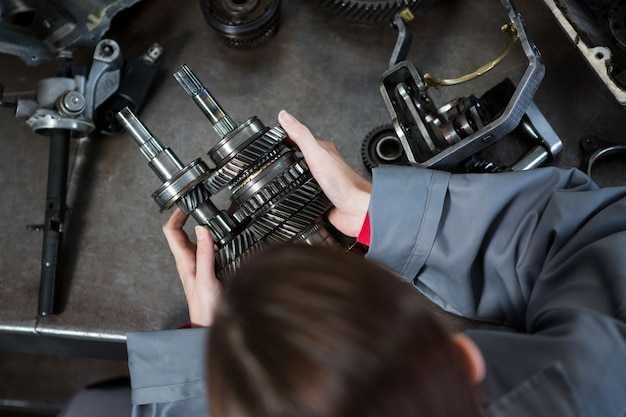
Оптимизация уплотнительных элементов головки блока цилиндров начинается с выбора материала прокладки. Рекомендуется использовать композитные прокладки с многослойной стальной основой и покрытием из графита или армированного материала. Они обладают повышенной стойкостью к высоким температурам и перепадам давления, что снижает вероятность протечек.
Толщина прокладки должна соответствовать техническим параметрам двигателя. Стандартная толщина 0,8–1,0 мм подходит для большинства случаев, но при необходимости повышения компрессии оптимально выбирать на 0,1–0,2 мм тоньше, чтобы сохранить правильный зазор между поршнем и клапанами.
Перед установкой поверхности блока и крышки тщательно очищаются и проверяются на отсутствие деформаций и трещин. При наличии неровностей рекомендуется использование шлифовки с минимальной глубиной обработки – не более 0,05 мм, чтобы сохранить геометрию сопрягаемых деталей.
- Для улучшения герметичности вокруг каналов охлаждения применяют уплотнительные кольца из термостойкой резины с повышенной химической стойкостью.
- В местах контакта с масляными каналами используют специальные прокладки с маслостойким покрытием, предотвращающие проникновение масла в охлаждающую систему.
- Равномерная затяжка болтов крепления производится в несколько этапов крест-накрест с моментом 20-25 Н·м, затем контрольный момент 40-45 Н·м, что исключает деформацию уплотнителя и равномерно распределяет нагрузку.
Рекомендуется применение герметиков на силиконовой основе в минимальном количестве, только в местах, где прокладка не обеспечивает полной герметичности, например, в углах и стыках. Излишек герметика приводит к попаданию в систему, что негативно сказывается на работе двигателя.
Важным элементом повышения надежности уплотнения является регулярная проверка состояния прокладки при техническом обслуживании, особенно после интенсивной эксплуатации или перегрева. Замена уплотнителя при первых признаках деформации предотвращает последующие поломки.
Подгонка клапанов и пружин для повышения надежности работы
Для достижения стабильной работы двигателя необходимо уделить внимание подгонке элементов, таких как клапаны и пружины. Правильная настройка этих компонентов способствует улучшению герметичности и снижению износа.
Первым шагом является проверка состояния клапанов. Необходимо убедиться, что они не имеют трещин и деформаций. Для этого можно использовать штангенциркуль для измерения диаметра и длины. Если клапаны изношены, их следует заменить на новые или отшлифовать для восстановления геометрии.
Следующий этап – подгонка пружин. Важно, чтобы пружины обеспечивали необходимое усилие для удержания клапанов в закрытом положении. Для этого измерьте высоту пружин и их жесткость. Если пружины слишком мягкие, рекомендуется заменить их на более жесткие, что позволит избежать провалов клапанов при высоких оборотах.
| Параметр | Рекомендуемое значение |
|---|---|
| Диаметр клапана | 34-36 мм |
| Длина клапана | 90-92 мм |
| Высота пружины | 40-42 мм |
| Жесткость пружины | 30-35 Н/мм |
После подгонки клапанов и пружин важно провести сборку и проверить зазоры. Используйте щупы для измерения зазоров между клапанами и седлами. Рекомендуемый зазор составляет 0,1-0,15 мм. Если зазор превышает норму, необходимо отрегулировать его с помощью регулировочных шайб.
Заключительный этап – тестирование работы двигателя. Запустите двигатель и прослушайте его на наличие посторонних звуков. Если все работает корректно, можно считать, что подгонка выполнена успешно.